 EN
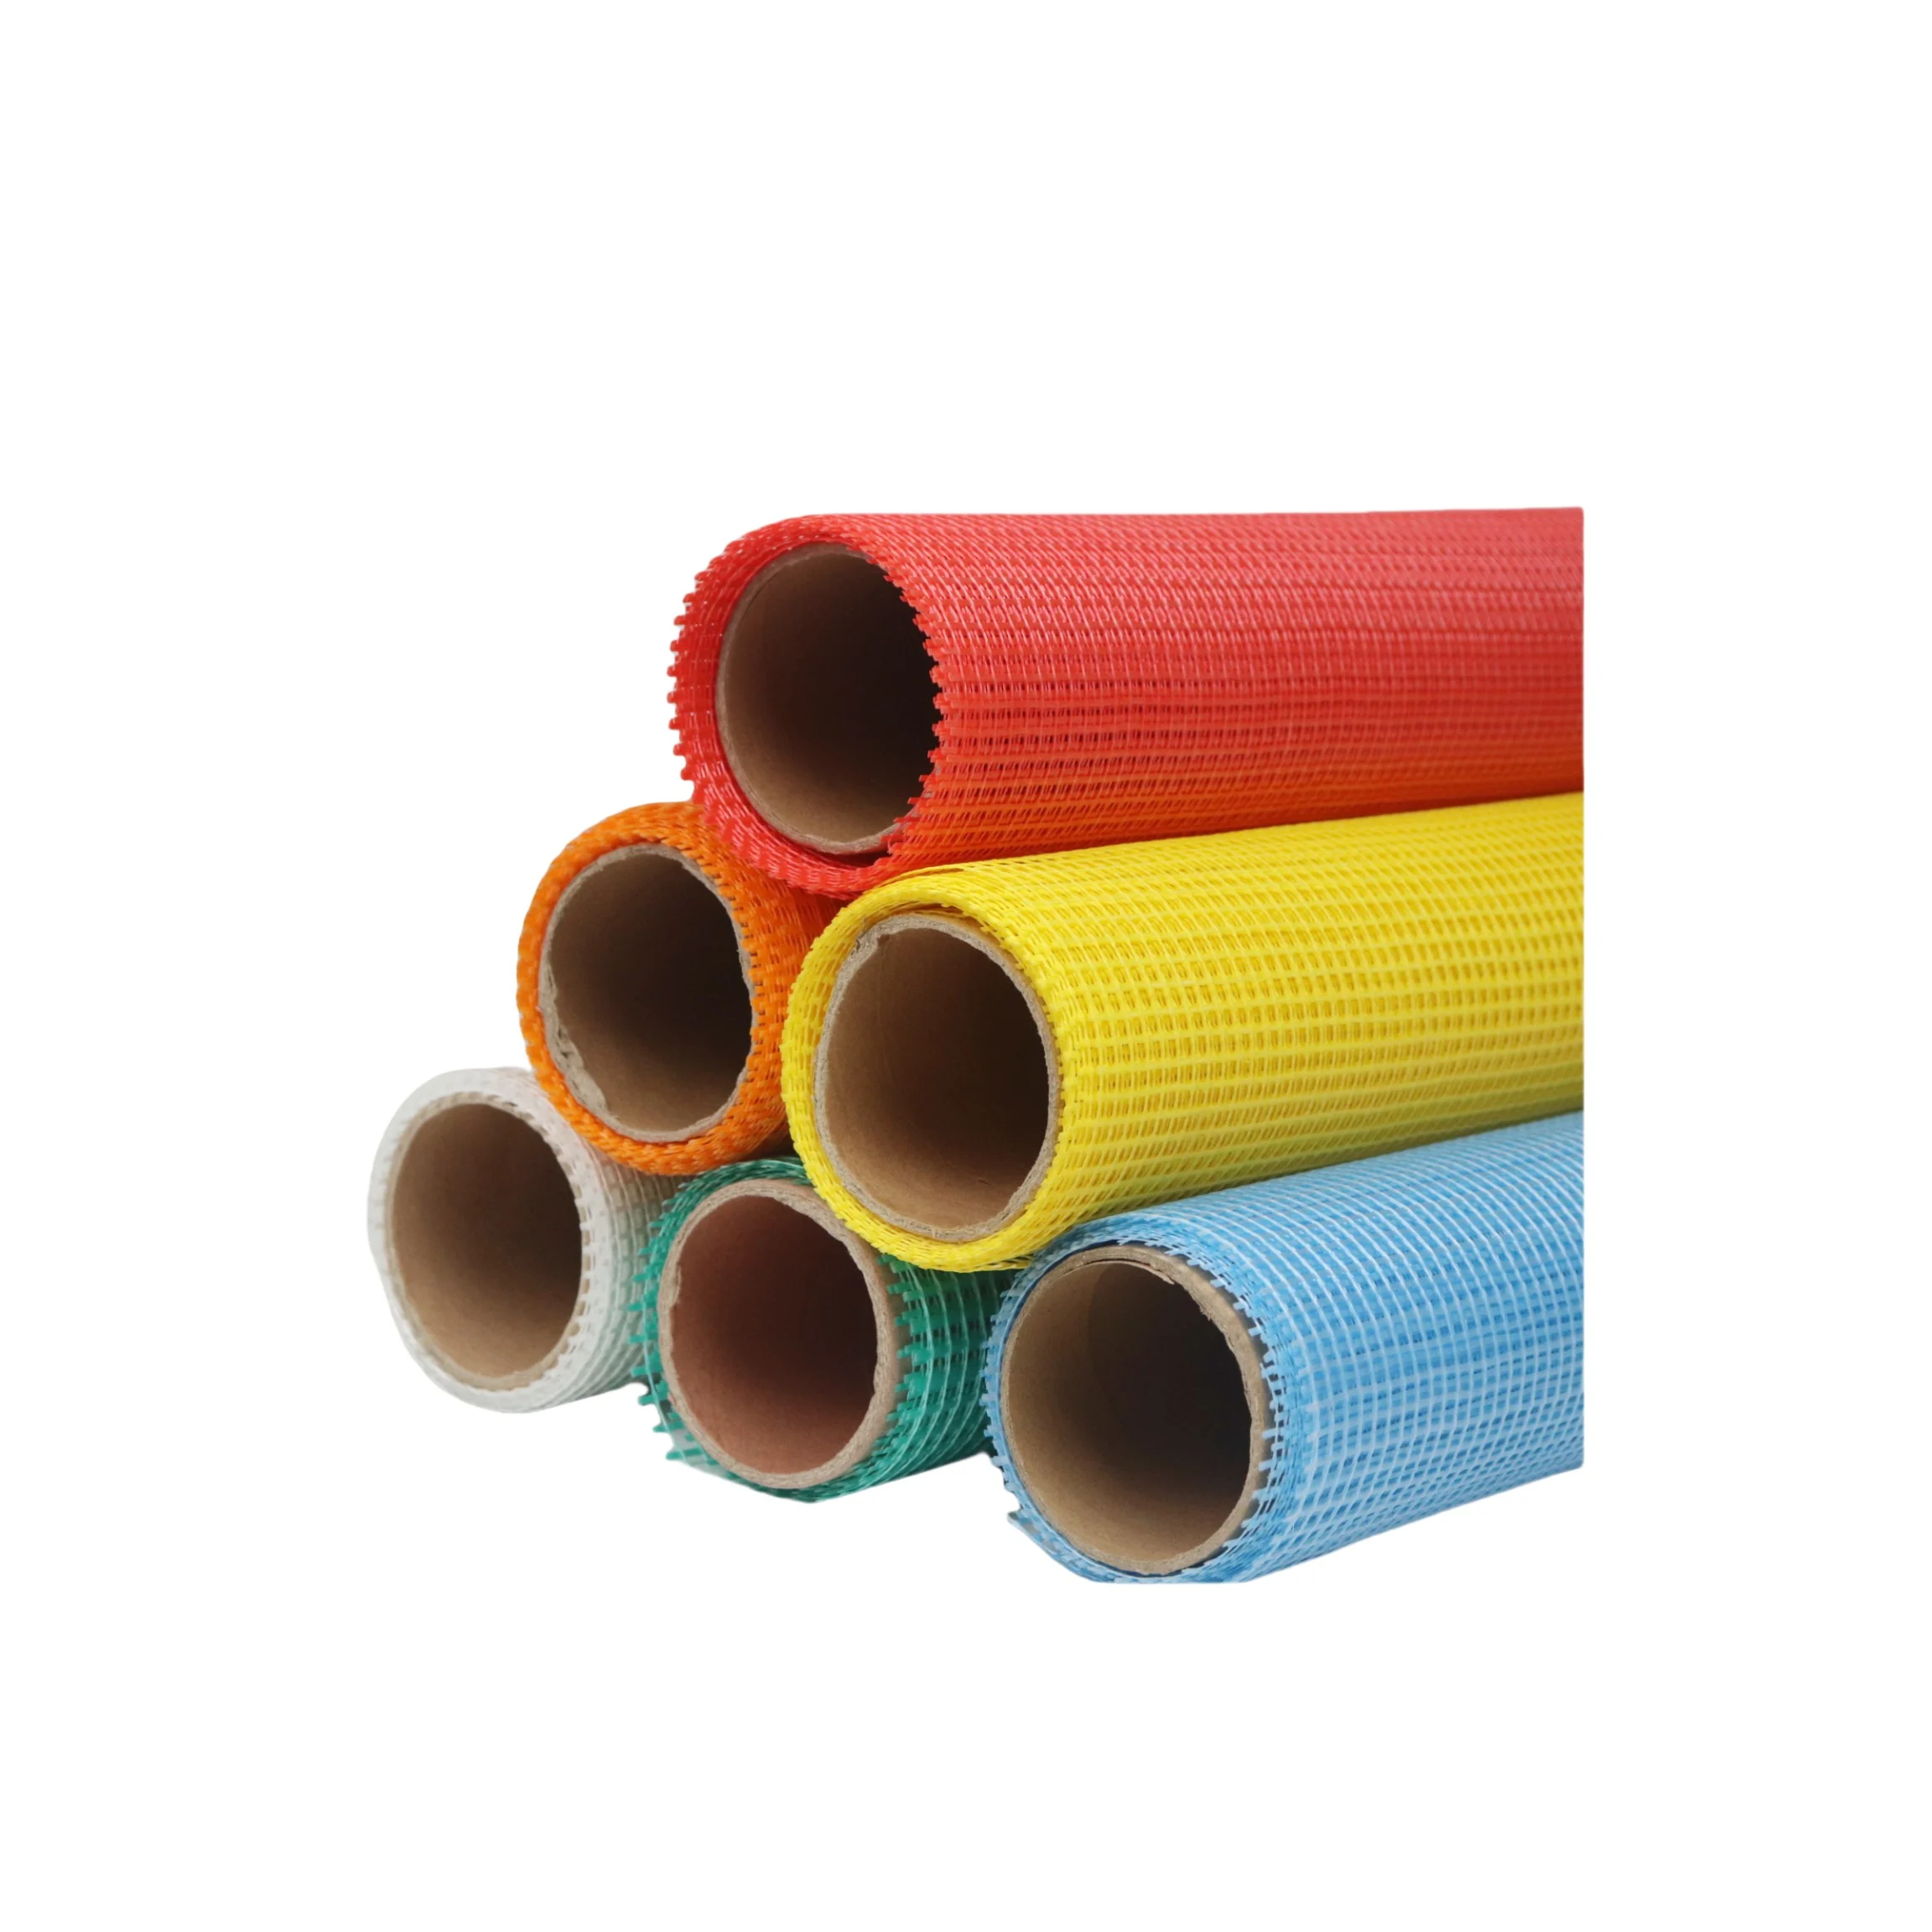
Mundësia e Prodhimit të Shtypjes së Logoje Personalizuar në Shiritin e Bashkimit të Letrës për Gipskarton
Përputhshmëria e Nënstratit: Si Pranon Shiriti i Bashkimit të Letrës për Gipskarton Tintën dhe Dekorimet
Shiritë e lidhjes së panelve të tharjes bëhen zakonisht nga letër kraft me peshë të lehtë dhe rezistencë të lartë, me porozitet të kontrolluar, vijë qendrore të formuar dhe një mbulim të lehtë sipërfaqësor. Struktura e hapur e fibrave lejon ngjyrat fleksografike të bazuar në ujë të penetrojnë dhe të lidhen mekanikisht—duke mundësuar riprodhimin e qartë të logot pa përdorur primer. Një raport i vitit 2023 për konvertimin tregon se letëra e papërpunuar kraft, e përdorur për shiritet e lidhjes, ka absorbim uji Cobb 60 prej 25–40 g/m², duke mbështetur dendësinë e qëndrueshme të shtypit fleksografik në shpejtësi vije deri në 120 m/min. Megjithatë, pasi ky shirit është i hollë (0.20–0.25 mm) dhe duhet të mbajë fleksibilitetin e tij për bashkimet këndore dhe të sheshta, filmat e ngjyrave me mbulim të lartë ose vernikut e rëndë mund të ngurtësojnë materialin dhe të dëmtojnë aftësinë e tij për të integruar në masën e kompoundit. Logot e thjeshta në stil linjar, me mbulim të ulët ngjyre, ruajnë më mirë forcën e treguar dhe përshtatshmërinë e bashkimit. Stampimi me fole të nxehtë dhe puderat termografike janë përgjithësisht të papërshtatshme: nxehtësia dhe shtypi mund të sheshtojnë vijën qendrore dhe të zvogëlojnë rezistencën ndaj rrëshqitjes. Ngjyrat e bazuar në ujë me pigmentë rezistentë ndaj alkalit janë të preferuara për të parandaluar shpërndarjen kur ekspozohen ndaj kompoundit të lagur të lidhjes.
Vijat e Prodhimit Standard kundër Aftësive të Shtypjes Kundërporositë në Fabrikat e Konvertimit të Shiritave
Shumica e linjave të konvertimit për tape të bashkuar nga letër gipsi janë projektuar për prerje, rulim dhe krehim—jo për shtypim. Për të shtuar një logo të personalizuar, konvertuesit ose integrojnë një stacion shtypi flexografik midis pjesës së zhvëllimit dhe atij të rulimit, ose blijnë role të mëmëdha të shtypura paraprakisht nga një fabrikë specializuar letre. Stacionet flexografike me brezin të ngushtë dominojnë prodhimin e personalizuar, duke ruajtur tolerancën e regjistrimit brenda ±0,15 mm në letër kraft me porozitet, në shpejtësi 80–150 m/min. Shtypja me inkjet digjitale përdoret vetëm për sasi të vogla, pasi kapaciteti i saj është më i ulët—shpesh më pak se 30 m/min—dhe kushtet e tinta për metër janë më të larta. Përdorimi i një linje ekzistuese kërkon 8–12 javë dhe investim kapital midis 50 000 USD dhe 150 000 USD, varësisht nga numri i ngjyrave dhe kapaciteti i tharjes. Si rezultat, konvertuesit e nivelit të parë trajtojnë shtypimin e personalizuar si një shërbim gjysmë-specializuar, duke shpërndarë koston e montimit mbi vëllime më të mëdha porosish. Kjo kufizim i nivelit të linjës formon drejtpërdrejt sasinë minimale të porosisë dhe kohëzgjatjen e dorëzimit për tape me markë.
Ndikimi teknik mbi performancën dhe përputhjen e tape-s së bashkimit të letrës së gipsit të shtypur
A ndikon shtypja e logotipit mbi ngjitshmërinë, fortësinë e bashkimit ose konzistencën e aplikimit?
Përshtatshmëria për shtypim varet nga kimia e tindrave dhe peshë e mbulimit. Sistemet standarde flexografike dhe me inktjet digjitale përdorin tindra të bazuar në ujë ose të kurueshme me UV, të cilat qëndrojnë në sipërfaqen e letrës pa ngopur fibrat. Meqenëse tape-ja e bashkimit mbështetet në porozitetin e saj për të thithur lagështinë e komponentit të bashkimit dhe për të formuar një lidhje mekanike, konvertuesit ruajnë mbulimin me tindra të ulët dhe shmangin tindrat që plastifikojnë. Në praktikë, një logo e lehtë, e shtypur me një film të hollë tindre, nuk zvogëlon në mënyrë të maturshme forcën e tundimit ose integritetin e bashkimit. Testet e tërheqjes në mostra të shtypura dhe të pashtypura tregojnë vazhdimisht ndryshime jo statistikisht të rëndësishme në mbajtjen e forcës së tundimit—duke mbetur mirë brenda minimumit të kërkuar nga ASTM C475. Konzistenca e aplikimit mbetet e paprekur kur pozicionimi i shtypit shmang skajet e ngritura ose bllokimin midis shtresave. Prandaj, konvertuesit specifikojnë tindra me shkëlqim të ulët dhe me ngushtësi të lartë për të ruajtur integritetin e lidhjes dhe për të mbanë forcën e bashkimit brenda specifikimeve. Rreziqja kryesore rrjedh nga dizajnet me tepë tindra ose mbulimet jo të frymëzuara, të cilat mund të ngadalësojnë tharjen e komponentit në faqen e tape-së dhe të shkaktojnë ngadhim skajesh.
Përkushtohet me kërkesat e ASTM C475 dhe UL për tape të bashkimit të letrës së gipsit me etiketë/të shtypur
Përshtatja e shiritit të lidhjes së letresë së gipsit me markë bëhet sipas standardit ASTM C475 dhe certifikimit UL. ASTM C475 përcakton tolerancat për gjerësinë, trashësinë, rezistencën e tundur dhe shkurtrimin; logot e shtypura nuk duhet të çojnë produktin jashtë këtyre kufijve. Një shtresë e hollë e ngjyrës flexografike shton një trashësi të papërfillshme dhe nuk komprometon rezistencën e tundur të fibrave—duke ruajtur plotësisht përshtatjen e shiritit. Për performancën në zjarr dhe emisionet, certifikimi UL GREENGUARD Gold kufizon emisionet e VOC nga materialepër ndërtim. Ngjyrat me bazë uji ose të kurueshme me UV me përmbajtje të ulët VOC mund të ruajnë statusin GREENGUARD Gold. Shtypësit duhet gjithashtu të konfirmojnë se shiriti i shtypur nuk kontribuon me ngarkesë të rëndësishme djegëse apo përhapje zjarri mbi atë të shiritit të kontrollit pa shtypur—një verifikim i thjeshtë, duke pasur parasysh masën minimale të ngjyrës dhe nënstratumin letër. Ritestimi i mostrave të shtypura—ose një shkresë përshtatje nga furnizuesi i ngjyrës—është i mjaftueshëm për të mbështetur pranimin e tyre në ndarjet me rezistencë ndaj zjarrit.
Realitetet komerciale: Sasia minimale e porosisë, kohëzgjatja e prodhimit dhe ROI për rrotullat e shiritave të lidhjes së letresë së gipsit me markë
Sasitë minimale tipike të porosisë dhe kohëzgjatjet e prodhimit në mesin e konvertuesve të nivelit të parë
Shtypja e logotipit të personalizuar transformon shiritin e lidhjes së letresë së gipsit nga stoku i zakonshëm i rrotullave në një proces prodhimi të bërë sipas porosisë. Konvertuesit e nivelit të parë kërkojnë zakonisht sasi minimale të porosisë prej 20.000–50.000 këmbë linear për secilën SKU—e cila është e barabartë me rrotullat standarde të gjatësisë 250 këmbë, rreth 800–2.000 copë. Kohëzgjatja e prodhimit varion nga katër deri në tetë javë pas miratimit përfundimtar të artit. Gravezimi i cilindrave ose pllakave të shtypit shton tre deri në pesë ditë biznesi; mostrat para-prodhimit kërkojnë edhe pesë deri në shtatë ditë shtesë për verifikimin e përputhshmërisë së ngjyrave dhe të regjistrimit. Shërbimi i shpejtë ofrohet shumë rrallë për sasi më të vogla se 30.000 këmbë linear. Tarifat e montimit zvogëlohen me rritjen e vëllimit, dhe treguesit e industrisë tregojnë se 68% e projekteve me shirit të personalizuar fillon me një prodhim pilot para prodhimit të plotë.
Kur vizibiliteti i markës në shiritin e lidhjes së letresë së gipsit jep një ROI tregtimi të matshëm?
ROI varet nga ekspozimi i përsëritur në mjedise të ndërtimit me lëvizje të lartë. Instaluesit e panelave të gipsit, kontraktorët e përgjithshëm dhe inspektoret e shohin bandën gjatë aplikimit dhe përfundimit. Kur shpërndahet përmes furnitorëve rajonalë të materialeve ndërtimore, çdo kuti e hapur bëhet reklamë pasive. ROI përmirësohet më shumë për prodhuesit që tashmë lëvizin të paktën 100.000 rrotulla në vit – veçanërisht kur kombinohet me gjurminë e llogarive profesionale dhe analizën e porosive të përsëritura. Një model i kushtit për çdo ekspozim tregon se bandat e shtypura mund të gjenerojnë mijëra ekspozime në vendin e punës për më pak se 0,01 USD për rrotullë në kosto shtesë (vlerësimi i industrisë për 2024), duke e bërë atë një nga pikat më efikase të kontaktit të markës B2B në ndërtimin rezidencial dhe komercial.
Pyetje të shpeshta
Cilat lloje tinte janë të përshtatshme për shtypjen mbi bandën e lidhjes së letrës së gipsit? Tintet me bazë uji me ngjyrësa rezistente ndaj alkalit dhe tintet e kuruar me UV janë të preferuara, sepse parandalojnë shpërndarjen e ngjyrës dhe ruajnë fleksibilitetin e bandës.
A mund të ndikojë bandaja e shtypur në performancën e aplikimit? Kur t'i përdorim saktë ngjyrat me shkëlqim të ulët dhe me ngjasa të larta, tapeja e lidhjes së letresë së gipsit të shtypur nuk ndikon në ngjitshmëri, fortësinë e bashkimit apo konzistencën e aplikimit.
Cilat janë sasitë minimale të porosisë për shtypjen e personalizuar? Konvertuesit e nivelit të parë kërkojnë sasi minimale të porosisë që variojnë nga 20.000–50.000 këmbë lineare për secilin SKU.
Sa kohë zgjat prodhimi i tapejës së lidhjes së letresë së gipsit të shtypur personalisht? Kohëzgjatja e prodhimit varion nga katër deri në tetë javë pas miratimit final të artit.
A plotëson tapeja e shtypur standardet ASTM C475 dhe UL? Po, kur logotë e shtypura respektojnë tolerancat e trashësisë dhe formulimet e ngjyrave plotësojnë standartet për zjarrin dhe emisionet.
Përmbajtja
- Mundësia e Prodhimit të Shtypjes së Logoje Personalizuar në Shiritin e Bashkimit të Letrës për Gipskarton
- Ndikimi teknik mbi performancën dhe përputhjen e tape-s së bashkimit të letrës së gipsit të shtypur
- Realitetet komerciale: Sasia minimale e porosisë, kohëzgjatja e prodhimit dhe ROI për rrotullat e shiritave të lidhjes së letresë së gipsit me markë