 EN
Извршливост на производството на посебно дизајнирано лого врз лепливата лента за спојување на суви гипсани плочи
Совместливост на подлогата: Како лепливата лента за спојување на суви гипсани плочи прима мастило и украси
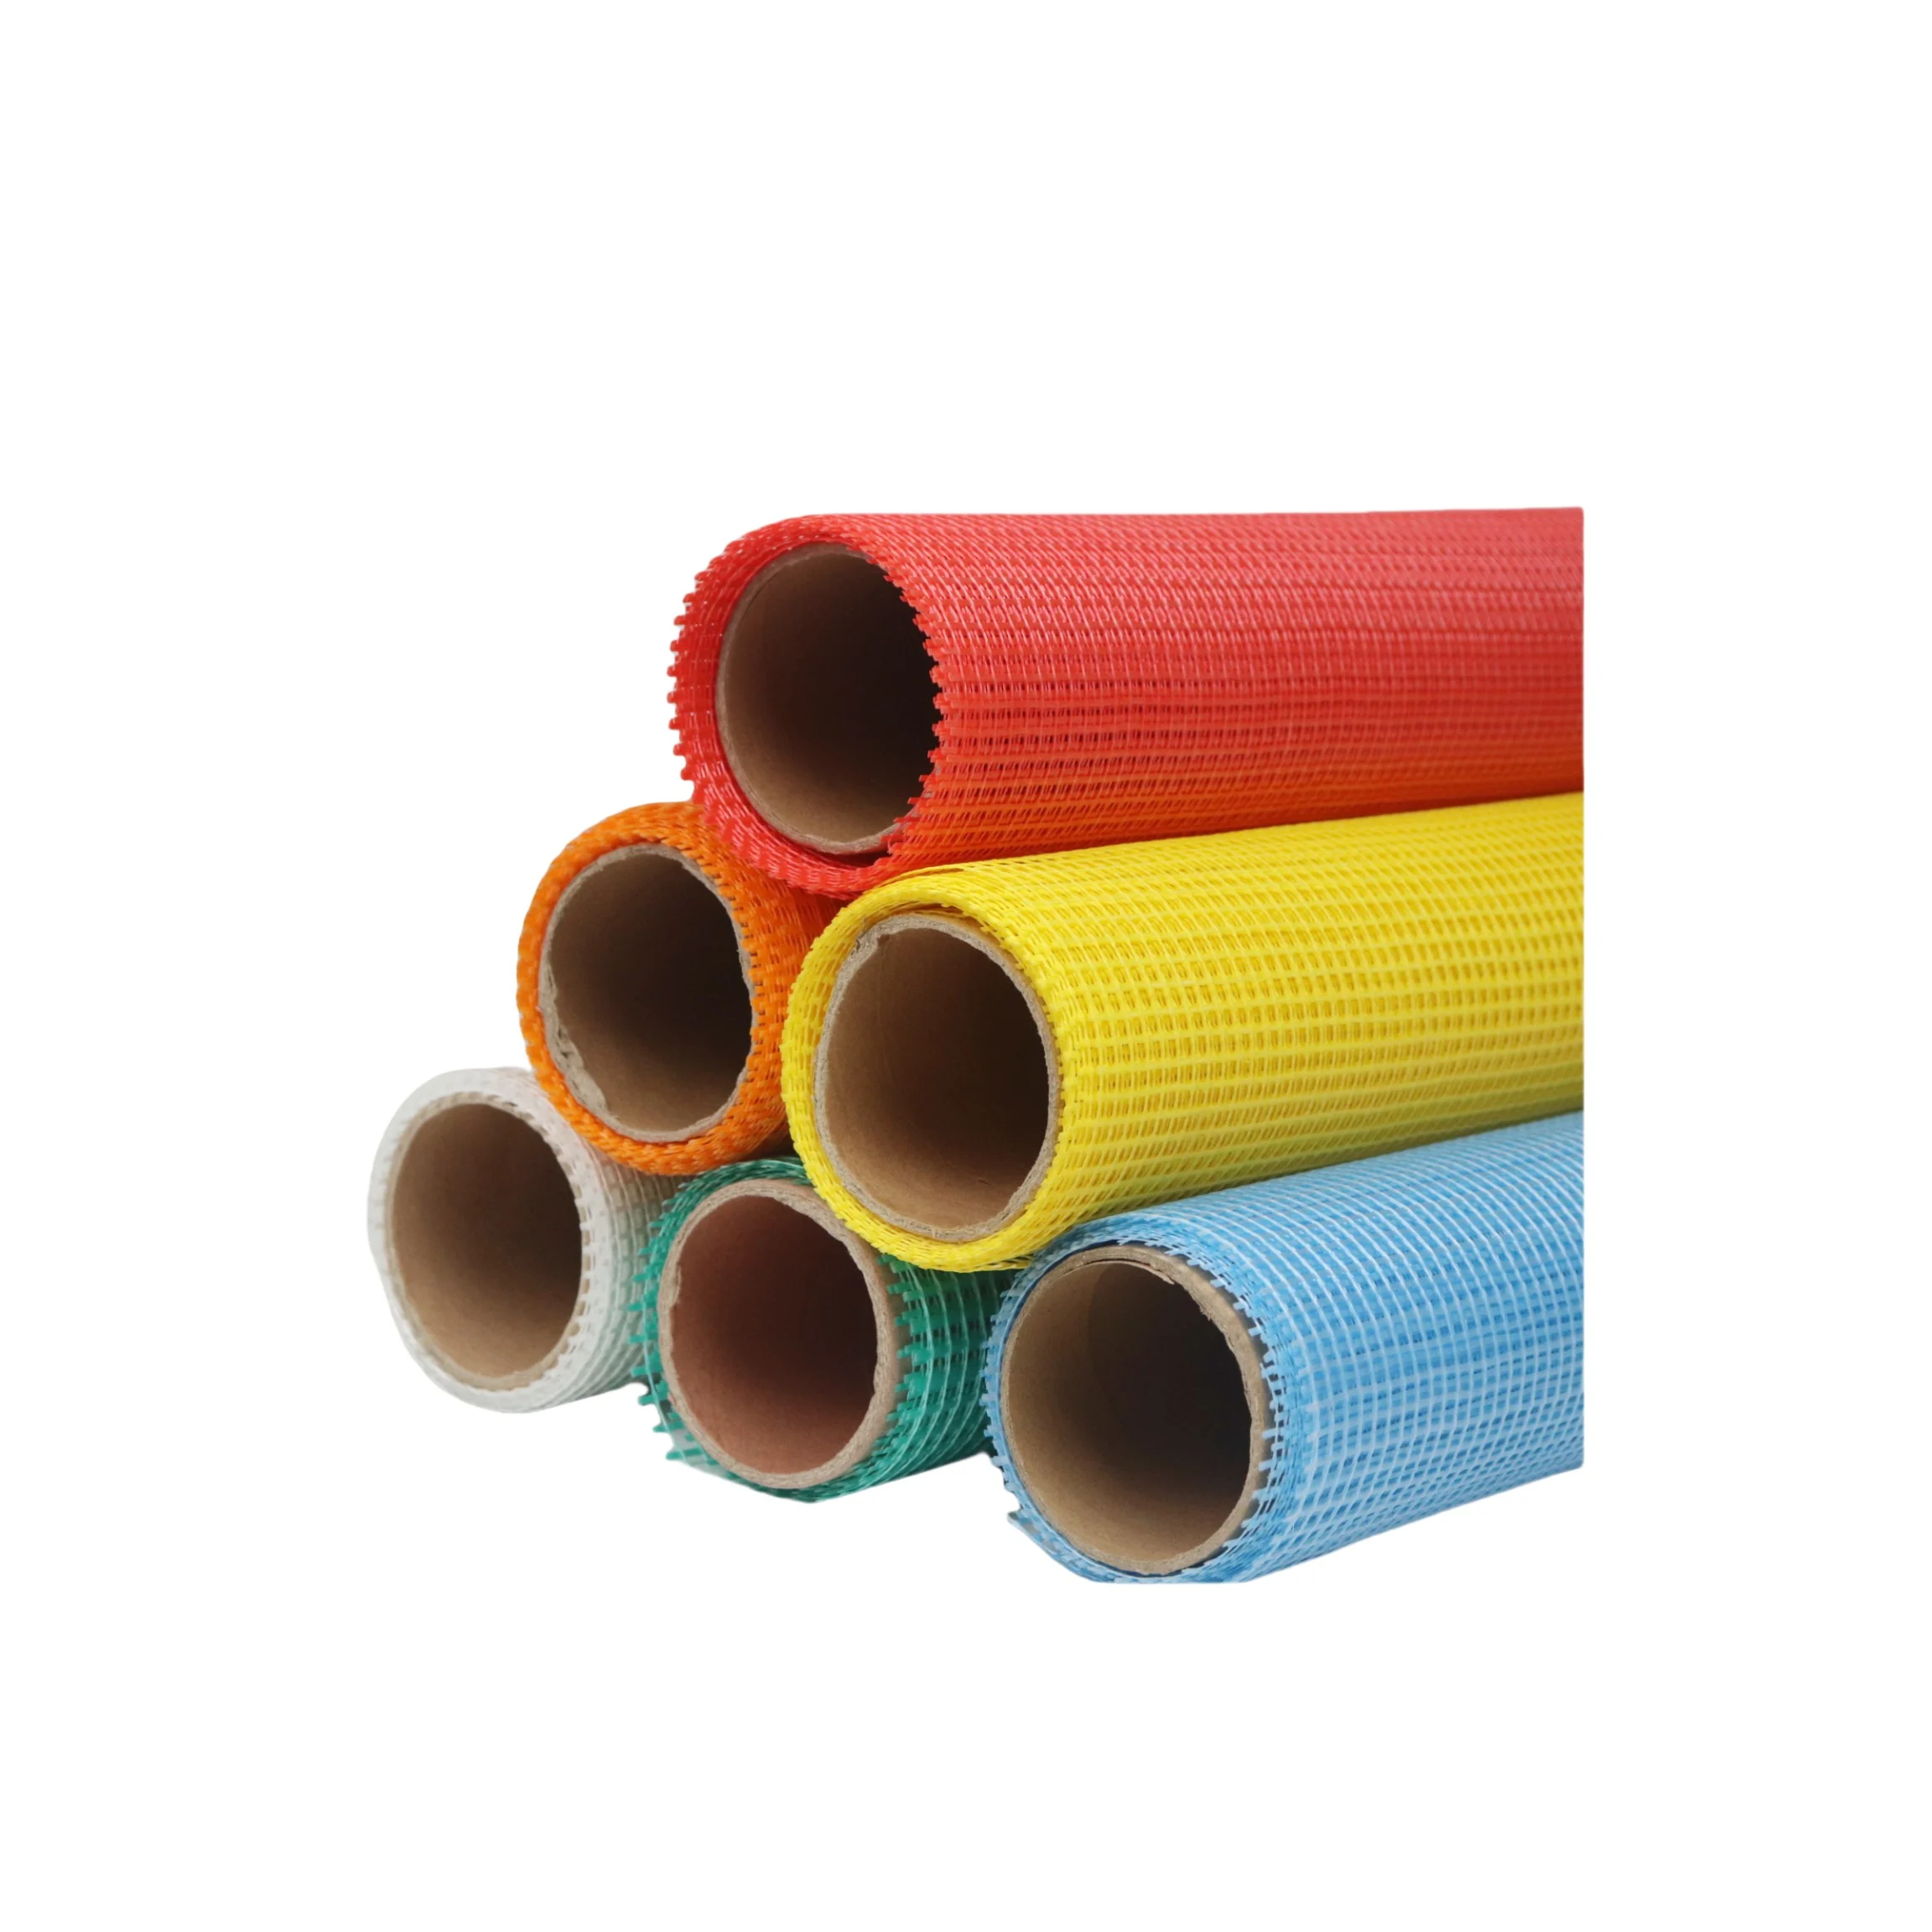
Лентата за спојување на сувата зидарска хартија обично е направена од лека крафт-хартија со висока влечна чврстина, со контролирана порозност, централна бразда и лека површинска премазка. Нејзината отворена влакнеста структура овозможува водени флексографски бои да проникнат и механички се закачат — што овозможува остри репродукции на логото без пример. Според референтниот стандард од 2023 година за конверзија, некомплицираната крафт-хартија користена за ленти за спојување има Коб-60 апсорбција на вода од 25–40 г/м², што овозможува постојана густина на флексографското печатење при брзини на лентата до 120 м/мин. Меѓутоа, бидејќи лентата е тенка (0,20–0,25 мм) и мора да остане флексибилна за спојување на агли и рамни површини, боите со висок покрив со голема дебелина или тешки лакови можат да ја скрутнат лентата и да ја намалат нејзината способност за вградување. Едноставните лога во линиска форма со ниско покривање со боја најдобро ги запазуваат влечната чврстина и способноста за прилагодување на спојот. Топлинското фолио-стампање и термографските прашки во општост се неподходни: топлината и притисокот можат да ги израмнат централните бразди и да ја намалат отпорноста на раздирање. Предизберени се водени бои со пигменти отпорни на алкални средини за да се спречи протекувањето при контакт со влажна спојна маса.
Стандардни производствени линии спроти можност за персонализирано печатење во фабрики за производство на лепливите тапи
Повеќето линии за преработка на хартија за спојување на гипсани плочи се дизајнирани за резање, намотување и бранење — не за печатење. За додавање на персонализиран лого, преработувачите или интегрираат флексографска печатна станица помеѓу размотувачот и намотувачот или набавуваат предпечатени основни ролни од специјализирана хартија фабрика. Флексографските станици со мали ширина доминираат во производството на персонализирани производи, одржувајќи толеранција на регистрација од ±0,15 мм на порозна крафт-хартија при брзини од 80–150 м/мин. Дигиталното струјно печатење се користи само за кратки серии поради пониската продуктивност — често помала од 30 м/мин — и повисоките трошоци по метар за боја. Адаптацијата на постојната линија трае 8–12 недели и бара капитален инвестиционен влог од 50 000 до 150 000 американски долари, во зависност од бројот на бои и капацитетот за сушење. Како резултат, преработувачите од првата категорија го третираат персонализираното печатење како полуспецијализирана услуга, распределувајќи ги трошоците за подготвка врз поголеми количини на нарачки. Ова ограничување на ниво на линија директно ја формира минималната количина за нарачка и временските рокови за брендирани ленти.
Техничкиот влијани врз перформансите и соодветноста на лепената лента за спојување на суви зидови со штампана хартија
Дали штампата на логото влијае врз адхезијата, јачината на спојот или конзистентноста при примена?
Совместливоста со печатењето зависи од хемијата на мастилото и тежината на покривниот слој. Стандардните флексографски и дигитални инкџет системи користат водени или УВ-отврднувачки мастила кои се сместуваат на површината на хартијата без да ја наситуваат влакнестата структура. Бидејќи лентата за спојување се ослања на порозноста за апсорбирање на влагата од спојната маса и формирање на механичка врска, преработувачите го држат покривниот процент на мастило ниско и избегнуваат пластифицирачки растворители. Во пракса, светла лога испечатена со тенок филм од мастило не намалува мерливо ја затегнатоста или целосноста на спојот. Испитувањата на влечење на испечатени и неиспечатени примероци последователно покажуваат дека нема статистички значајна разлика во задржувањето на затегнатоста — што останува добро во рамките на минималните баранки според ASTM C475. Последователноста при примена не се менува кога регистрирањето на печатот избегнува издигнати рабови или блокирање помеѓу слоеви. Затоа, преработувачите наведуваат мастила со ниска бликастост и висок процент цврсти материи за да се запази целосноста на врската и да се одржи силата на спојот во рамките на спецификациите. Главниот ризик лежи во прекумерно мастилените дизајни или некојишни покривни слоеви кои не дозволуваат проветрување, што може да забави сушењето на спојната маса на лицето на лентата и да предизвика издигање по рабовите.
Соодветствува на ASTM C475 и UL барањата за означена/испечатена лента за спојување на гипсани плочи
Соодветноста за брендирани ленти од хартија за спојување на гипсани плочи се фокусира на ASTM C475 и UL-сертификација. ASTM C475 ги дефинира дозволените отстапувања за ширина, дебелина, затегачка чврстина и склупчување; испечатените лога не смее да го поттикнат производот да излезе надвор од овие граници. Тонкиот флексографски мастилен филм додава занемарлива дебелина и не ја компромитира влакнестата затегачка чврстина — со што лентата останува целосно соодветна. Во поглед на перформансите при пожар и емисии, UL GREENGUARD Gold сертификацијата ограничува емисиите на ЛОЛ (летливи органска соединенија) од градежни материјали. Водени или УВ-отвердливи мастила со ниско ниво на ЛОЛ можат да задржат статусот GREENGUARD Gold. Печатарите исто така мора да потврдат дека испечатената лента не допринасува значајно за горивната маса или ширењето на пламенот во споредба со непечатената контролна лента — што е едноставна верификација, бидејќи масата на мастилото е минимална, а подлогата е хартија. Повторно тестирање на испечатените примероци — или писмо за соодветност од производителот на мастило — е доволно за прифаќање во пожарно-отпорни прегради.
Комерцијални реалности: Минимални количини за нарачка, рокови за испорака и ROI за брендирани ролни лепак за јоинт-лента од сува зидарска хартија
Типични минимални количини за нарачка и производствени временски рамки кај конвертери од прва категорија
Печатењето на кастом лого на лепакот за јоинт-лента од сува зидарска хартија го преместува производот од стандардни ролни во работен тек по нарачка. Конвертерите од прва категорија обично бараат минимални количини за нарачка од 20.000 до 50.000 линеарни стапи по SKU — што е еквивалентно на приближно 800 до 2.000 стандардни ролни од 250 стапи. Роковите за испорака се од четири до осум недели по финалната потврда на уметничкото дело. Гравирањето на печатни цилиндри или плочи трае дополнително три до пет работни денови; предпроизводствените примероци бараат уште пет до седум денови за верификација на бојното совпаѓање и регистарската точност. Ургентна услуга ретко се нуди за нарачки под 30.000 линеарни стапи. Надоместоците за поставување опаѓаат со зголемување на количината, а индустриски референтни вредности покажуваат дека 68% од кастом проекти со лента започнуваат со пробна серија пред масовна производство.
Кога брендираниот видливост на лепакот за јоинт-лента од сува зидарска хартија дава мерливи маркетиншки ROI?
Повратот од инвестицијата (ROI) зависи од повторуваното изложување во средини со висок интензитет на градежни работи. Монтажерите на гипсани плочи, општите подизводачи и инспекторите го гледаат лепливото ѕидарско тапе во текот на неговото ставање и завршување. Кога се дистрибуира преку регионални доставувачи на градежни материјали, секој отворен пакет станува пасивна реклама. ROI-то се подобрува најзначајно за производители кои веќе годишно движеат најмалку 100 000 ролни — особено кога се комбинира со следење на трговските сметки и анализа на повторувачките порачки. Моделот на цена по импресија покажува дека штампаното тапе може да генерира илјади импресии на градилиштето со дополнителна цена помала од 0,01 долари по ролна (проценка за 2024 година од индустријата), што го прави еден од најефикасните B2B брандски контактни точки во резиденцијалната и комерцијалната градежништина.
Често поставувани прашања
Кои типови бои се погодни за штампање врз ѕидарско тапе од хартија? Предност имаат водени бои со алкално-отпорни пигменти и УВ-отврднувачки бои, бидејќи спречуваат протекување и го одржуваат флексибилитетот на тапето.
Дали штампаното тапе може да влијае врз перформансите при примена? Кога нискоглансите бои со висок садржај на цврсти материи се користат правилно, шарената лента за спојување на гипсани плочи не влијае врз адхезијата, јачината на спојот или конзистентноста при примена.
Кои се типичните минимални количини за порачка за персонализирано печатење? Претпријатијата од првата категорија кои вршат преработка бараат минимални количини за порачка од 20.000 до 50.000 линеарни стапи по SKU.
Колку време трае производството на персонализирано испечатена лента за спојување на гипсани плочи? Времето за производство варира од четири до осум недели по конечно одобрување на уметничкото дело.
Дали шарената лента за спојување исполнува стандардите ASTM C475 и UL? Да, кога испечатените лога се во рамките на дозволените дебелини, а формулациите на боите задоволуваат стандардите за пожарна безбедност и емисии.
Содржина
- Извршливост на производството на посебно дизајнирано лого врз лепливата лента за спојување на суви гипсани плочи
- Техничкиот влијани врз перформансите и соодветноста на лепената лента за спојување на суви зидови со штампана хартија
- Комерцијални реалности: Минимални количини за нарачка, рокови за испорака и ROI за брендирани ролни лепак за јоинт-лента од сува зидарска хартија