 EN
Осъществимост на производството на хартиена лента за стави на драйуол с персонализирана търговска марка
Съвместимост на основния материал: Как хартиената лента за стави на драйуол приема мастило и декоративни елементи
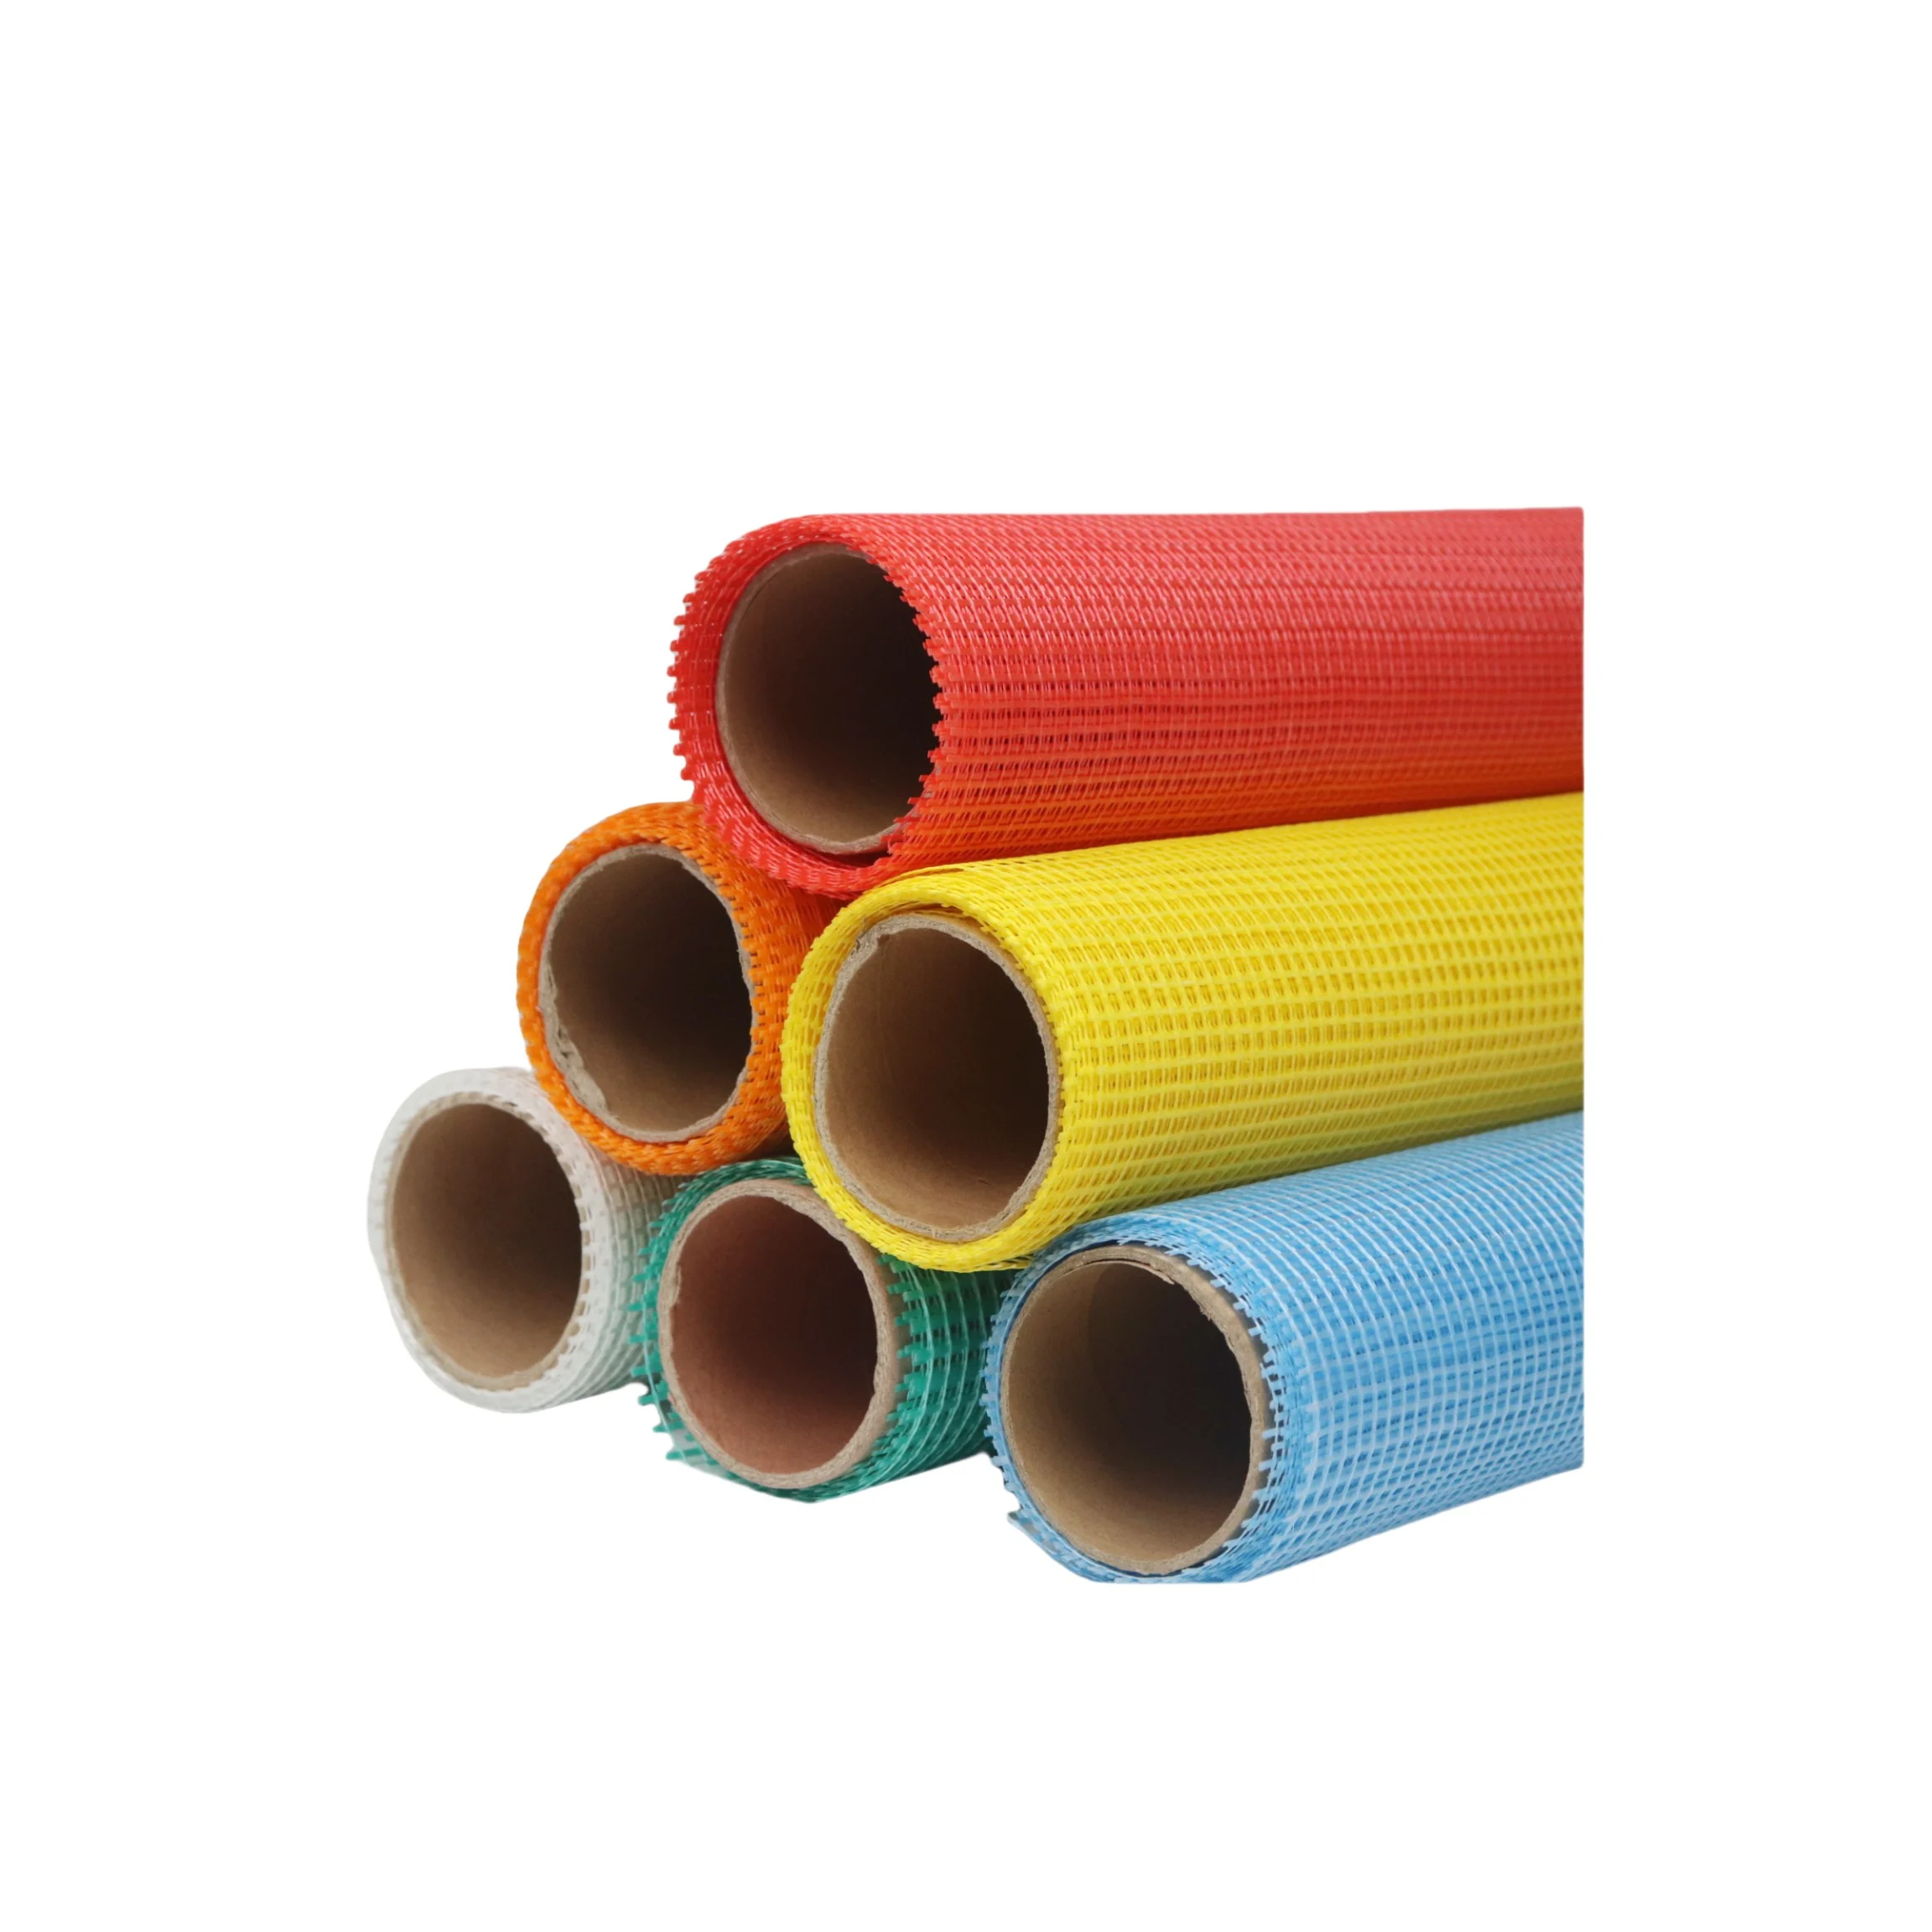
Лентата за спояване на гипсокартонните плочи обикновено се произвежда от лека крафт хартия с висока здравина на опън, с контролирана порозност, централна гънка и леко повърхностно промасляване. Отворената структура на влакната позволява на водните флексографски мастила да проникнат и да се закрепят механично — което осигурява висока точност при възпроизвеждането на логото без използване на грунд. Според едно сравнително проучване от 2023 г. непокритата крафт хартия, използвана за ленти за спояване, има водопоглъщане по метода Коб (60 секунди) от 25–40 г/м², което гарантира устойчиво качество на флексографската печатна плътност при скорости на печат до 120 м/мин. Обаче, тъй като лентата е тънка (0,20–0,25 мм) и трябва да запазва гъвкавостта си за използване по ъгли и равни шевове, мастилата с високо покритие или тежките лакове могат да я направят по-стегната и да намалят способността ѝ да се вгради в замазката. Прости линейни лога с ниско мастилено покритие най-добре запазват здравината на опън и съответствието на лентата по формата на шева. Горещото фолиране и термографските прахове обикновено не са подходящи: топлината и налягането могат да изгладят централната гънка и да намалят съпротивлението ѝ на разкъсване. Предпочитат се водни мастила с пигменти, устойчиви на алкални среди, за да се предотврати размазването им при контакт с мокра спойна замазка.
Стандартни производствени линии срещу възможности за персонализирано печатане във фабрики за производство на ленти
Повечето производствени линии за преобразуване на хартиена лента за гипсокартонни стави са проектирани за рязане, навиване и прегъване – не за печат. За добавяне на персонализиран лого преобразувателите или интегрират станция за флексографски печат между размотаването и навиването, или набавят предварително напечатани основни ролки от специализирана хартиена фабрика. Станциите за флексографски печат с тесен формат доминират в персонализираното производство и поддържат допуск за регистрация в рамките на ±0,15 мм върху пореста крафт-хартия при скорости от 80 до 150 м/мин. Цифровият струйно-мащабен печат се използва само за кратки серии поради по-ниската производителност – често под 30 м/мин – и по-високите разходи за мащабна единица мастило. Модернизирането на съществуваща линия отнема 8–12 седмици и изисква капиталови инвестиции между 50 000 и 150 000 щ.д., в зависимост от броя на цветовете и капацитета за сушене. В резултат на това преобразувателите от първи ешелон третират персонализирания печат като полуспециализирана услуга, като амортизират разходите за настройка върху по-големи обеми поръчки. Това ограничение на ниво производствена линия директно определя минималните количества за поръчка и сроковете за изпълнение на маркирана лента.
Техническото въздействие върху производителността и съответствието на лентата за спояване на хартия за дрийуол и стени
Печатането на лого влияе ли върху адхезията, якостта на шевовете или последователността при прилагане?
Съвместимостта с печатните процеси зависи от химичния състав на мастилото и теглото на покритието. Стандартните флексографски и цифрови струйни системи използват водоразтворими или ултравиолетови мастила, които остават върху повърхността на хартията, без да пропиват във влакната. Тъй като лентата за шевове разчита на порестостта си, за да абсорбира влагата от шпакелната смес и да образува механична връзка, производителите на ленти поддържат ниско ниво на мастилено покритие и избягват пластифициращи разтворители. На практика лек лого, отпечатан с тънък мастилен филм, не намалява измеримо здравината на опън или цялостността на шева. Изпитания на опън при отпечатани и неотпечатани проби последователно показват никаква статистически значима разлика в запазването на опънната здравина – която остава добре в рамките на зададения от ASTM C475 минимален стандарт. Последователността при прилагане не се влияе, когато регистрацията на отпечатъка избягва издадени ръбове или блокиране между слоевете. Производителите посочват затова мастила с нисък блясък и високо съдържание на твърди вещества, за да запазят цялостта на връзката и да поддържат здравината на шева в рамките на спецификацията. Основният риск е свързан с прекомерно мастилено покритие или непроницаеми покрития, които могат да забавят изсъхването на шпакелната смес върху лицевата страна на лентата и да предизвикат образуване на ръбови издутия.
Съответства на изискванията на ASTM C475 и UL за маркирана/отпечатана лента за съединяване на гипсокартон
Съответствието на маркираната лента за съединяване на гипсокартонни плочи се основава на стандарта ASTM C475 и сертификацията UL. ASTM C475 определя допуските за ширина, дебелина, здравина при опън и свиване; отпечатаните лога не трябва да извеждат продукта извън тези граници. Тънкият флексографски мастилен филм добавя пренебрежима дебелина и не компрометира здравината при опън на влакната — което гарантира пълното съответствие на лентата. По отношение на огнеустойчивостта и емисиите, сертификацията UL GREENGUARD Gold ограничава емисиите на ЛОС от строителни материали. Водните или UV-отвердяващи мастили с ниско съдържание на ЛОС могат да запазят статуса GREENGUARD Gold. Принтерите също трябва да потвърдят, че отпечатаната лента не добавя значима горивна маса или разпространение на пламъка в сравнение с непечатания контролен образец — проверка, която е проста поради минималната маса на мастила и хартиения подслой. Повторно тестване на отпечатаните проби или писмо за съответствие от доставчика на мастилото е достатъчно, за да се осигури приемането на лентата в огнеустойчиви прегради.
Търговски реалности: минимални обеми за поръчка, водещи срокове и възвръщаемост на инвестициите за руло лента за съединяване на гипсокартонни листове с фирмена маркировка
Обичайни минимални обеми за поръчка и производствени срокове при конвертори от първа категория
Нанасянето на персонализирано лого превръща лентата за съединяване на гипсокартонни листове от стандартна рулова продукция в производствен процес по поръчка. Конверторите от първа категория обикновено изискват минимални обеми за поръчка от 20 000 до 50 000 линейни фута на артикул — което съответства приблизително на 800–2000 стандартни рула по 250 фута. Сроковете за изпълнение варират от четири до осем седмици след окончателното одобрение на художествения материал. Гравирането на печатни цилиндри или плочи отнема още три до пет работни дни; предварителните пробни образци изискват допълнително пет до седем дни за проверка на цветовото съвпадение и точността на регистрацията. Ускорена услуга рядко се предлага при обеми под 30 000 линейни фута. Стартовите такси намаляват с нарастването на обема, а индустриалните бенчмаркове показват, че 68 % от проектите с персонализирана лента започват с пилотна серия преди преход към пълномащабно производство.
Кога маркирането на лентата за съединяване на гипсокартонни листове осигурява измерима маркетингова възвръщаемост на инвестициите?
Възвръщаемостта от инвестициите (ROI) зависи от многократното излагане на продукта в строителни среди с високо движение. Монтажниците на гипсокартон, главните подизпълнители и инспекторите виждат лентата по време на прилагането и финиширането ѝ. Когато се разпространява чрез регионални доставчици на строителни материали, всяка отворена кутия става пасивна реклама. ROI се подобрява най-значимо за производители, които вече продават поне 100 000 ролки годишно — особено когато това се комбинира с проследяване на търговски сметки и анализ на повторни поръчки. Моделът „цена на впечатление“ показва, че печатаната лента може да генерира хиляди впечатления на строителни обекти за по-малко от 0,01 USD на ролка допълнителна цена (индустриална оценка за 2024 г.), което я прави един от най-ефективните B2B брандови контактни точки в жилищното и търговското строителство.
Често задавани въпроси
Какви видове мастила са подходящи за печат върху лента за съединяване на гипсокартон? Предпочитани са водни мастила с алкалостойки пигменти и UV-отвердяващи мастила, тъй като те предотвратяват размазване и запазват еластичността на лентата.
Може ли печатаната лента да повлияе върху производителността при прилагане? Когато матовите високотвърди мастила се използват правилно, тапетната лента за шевове от гипсокартон не влияе върху адхезията, здравината на шевовете или последователността при прилагане.
Какви са типичните минимални количества за поръчка при персонализирано печатане? Преобразувателите от първа категория изискват минимални количества за поръчка в диапазона от 20 000 до 50 000 линейни фута на артикул.
Колко време отнема производството на персонализирано печатана тапетна лента за шевове от гипсокартон? Времето за производство варира от четири до осем седмици след окончателното одобрение на художественото оформление.
Съответства ли печатаната тапетна лента на изискванията на ASTM C475 и UL? Да, стига печатаните лога да спазват допуските за дебелина и формулите на мастилата да отговарят на изискванията за огнеустойчивост и емисии.
Съдържание
- Осъществимост на производството на хартиена лента за стави на драйуол с персонализирана търговска марка
- Техническото въздействие върху производителността и съответствието на лентата за спояване на хартия за дрийуол и стени
- Търговски реалности: минимални обеми за поръчка, водещи срокове и възвръщаемост на инвестициите за руло лента за съединяване на гипсокартонни листове с фирмена маркировка